


कोना बुझब जे कोन आकारक बोल्टक उपयोग करब।
Apr 04, 2023
 जखन फास्टनिंग के बात होयत अछि त नट्स आ बोल्ट के तरह कोनो बिल्कुल महत्वपूर्ण किछु नहिं. नट्स आ बोल्ट महत्वपूर्ण वस्तुअक छै जे या त अहां कें परियोजना कें सुरक्षित निर्माण या निर्माण सुनिश्चित करय मे मदद कयर सकय छै, या ओ अहां कें एकटा असुरक्षित स्थिति कें साथ छोड़ सकय छै जे अहां कें समस्या निवारण कें लेल बजाउल जैतय. स्वाभाविक छै कि एकरऽ मतलब छै कि सही बोल्ट चुनना आपकऽ इकट्ठा मशीनरी, उपकरण, या अन्य निर्माण केरऽ उचित जकड़न के कुंजी होय सकै छै ।
जखन कि बहुत रास अलग-अलग पैरामीटर अछि जकर जांच करबाक आवश्यकता अछि जखन कि बोल्ट करबाक बात अबैत अछि एकटा महत्वपूर्ण चीज जे जांच करबाक अछि ओ अछि बोल्ट आकार जे अहाँ उपयोग कए रहल छी । बोल्ट कें आकार विशेष रूप सं महत्वपूर्ण भ सकय छै, कियाकि इ अहां कें बन्धन कें सामना करय वाला ताकत आ दबाव कें प्रभावित कयर सकय छै. इ कारण छै कि बोल्ट कें आकार कें ठोस समझ होनाय अहां कें भविष्य कें सबटा परियोजनाक कें बेसि टिकाऊ आ सुरक्षित बनावा मे मदद कयर सकय छै.
मेट्रिक बोल्ट आकार कोना काज करैत अछि ?
हम अहां कें अगिला परियोजना कें लेल फास्टनर कें लेल सही मीट्रिक बोल्ट आकार चुनय कें लेल सर्वोत्तम तरीकाक कें जांच करय सं पहिले इ महत्वपूर्ण छै कि पहिने इ नीक समझ प्राप्त कैल जै कि मीट्रिक बोल्ट कें आकार प्रणाली कोना काज करयत छै. एक बेर एहि सिस्टम के बुझि गेलाक बाद ऑर्डर करब आ ठीक ओहि बोल्ट के खोजब बहुत सरल भ जाइत अछि जेकर जरूरत अछि.
 सामान्यतया, मीट्रिक नट्स आ बोल्ट 'एम' आकारक कें उपयोग करयत छै. लेकिन, बोल्ट केरऽ आकार स॑ संबंधित आरू जानकारी छै जे पैकेजिंग म॑ मिलै छै, कैन्हेंकि एम केरऽ उपयोग बस ई संकेत करै लेली करलऽ जाय छै कि एगो निश्चित बोल्ट मीट्रिक थ्रेड के उपयोग करै छै ।
ओतय सं सामान्य रूप सं विभिन्न अन्य आकारक जानकारी देखबा मे अबैत अछि.
एम के बाद आमतौर पर एक नंबर, जेना कि एम 3, एम 8, एम 11, आदि होयत छै. ओ संख्या बोल्ट के शाफ्ट के नाममात्र के व्यास के संदर्भ छै आ एकरा हमेशा मिलीमीटर में नापल जाय छै.
दोसरऽ संख्या दिखाई दै छै सामान्यतः एक डैश या हाइफन (-) स॑ पहल॑ होय छै । ई संख्या बोल्ट केरऽ थ्रेड पिच स॑ संदर्भित छै, जे अनिवार्य रूप स॑ हर थ्रेड के बीच मिलीमीटर म॑ दूरी छै ।
अंत में, अंतिम संख्या दिखाई दै छै बोल्ट के लंबाई मिलीमीटर में.
ई अलग-अलग बोल्ट नंबरऽ के बीच, एकरा अपनऽ जरूरतऽ के आधार प॑ अनुकूलित करै लेली वू बोल्ट केरऽ आकार ठीक-ठीक जान॑ सकै छै जेकरा वू खरीदी रहलऽ छै । इ विशेष रूप सं महत्वपूर्ण छै जखन फास्टनर कें लेल अहां कें जरूरत कें फास्टनर कें ऑर्डर देनाय कें एकटा विश्वसनीय स्रोत सं समय सं पहिने, जेनाअया फास्टनर २..
यदि अहां कें कोनों सवाल छै की कोन फास्टनर कें उपयोग करय कें चाही स्पैनर या एलन की आकारक कें आधार पर ओ बहुत आसानी सं आकारक कें तालिका कें माध्यम सं हल कैल जा सकय छै. उदाहरण कें लेल, अधिकतर मामलाक मे, एम 5 बोल्ट कें लेल 8mm कें स्पैनर आ 4mm कें एलन की कें आवश्यकता होयत. एम नंबर आकार कें कोना कहल जा सकय छै, इ तालिका कें कारण कहल गेल छै कि सही कहल गेल छै सही बोल्ट कें आ बेसि तेजी सं खोजय मे मदद मिल सकय छै.
| पेंच धागा | M1.6 | M2 | M2.5 | M3 | (M3.5) | M4 | M5 | M6 | (M7) | M8 | M10 | M12 | (M14) | M16 | ||||
| d | ||||||||||||||||||
| P | स्वरक उतार-चढ़ाव | 0.35 | 0.4 | 0.45 | 0.5 | 0.6 | 0.7 | 0.8 | 1 | 1 | 1.25 | 1.5 | 1.75 | 2 | 2 | |||
| a | मैक्स 2019। | 1.05 | 1.2 | 1.35 | 1.5 | 1.8 | 2.1 | 2.4 | 3 | 3 | 3.75 | 4.5 | 5.25 | 6 | 6 | |||
| c | मिन 1999। | 0.1 | 0.1 | 0.1 | 0.15 | 0.15 | 0.15 | 0.15 | 0.15 | 0.15 | 0.15 | 0.15 | 0.15 | 0.15 | 0.2 | |||
| मैक्स 2019। | 0.25 | 0.25 | 0.25 | 0.4 | 0.4 | 0.4 | 0.5 | 0.5 | 0.5 | 0.6 | 0.6 | 0.6 | 0.6 | 0.8 | ||||
| दा 1। | मैक्स 2019। | 2 | 2.6 | 3.1 | 3.6 | 4.1 | 4.7 | 5.7 | 6.8 | 7.8 | 9.2 | 11.2 | 13.7 | 15.7 | 17.7 | |||
| डीडब्ल्यू 2019। | ग्रेड ए 10। | मिन 1999। | 2.4 | 3.2 | 4.1 | 4.6 | 5.1 | 5.9 | 6.9 | 8.9 | 9.6 | 11.6 | 15.6 | 17.4 | 20.5 | 22.5 | ||
| ग्रेड ख 10। | मिन 1999। | - | - | - | - | - | 5.7 | 6.7 | 8.7 | 9.4 | 11.4 | 15.4 | 17.2 | 20.1 | 22 | |||
| e | ग्रेड ए 10। | मिन 1999। | 3.41 | 4.32 | 5.45 | 6.01 | 6.58 | 7.66 | 8.79 | 11.05 | 12.12 | 14.38 | 18.9 | 21.1 | 24.49 | 26.75 | ||
| ग्रेड ख 10। | मिन 1999। | - | - | - | - | - | 7.5 | 8.63 | 10.89 | 11.94 | 14.2 | 18.72 | 20.88 | 23.91 | 26.17 | |||
| k | नाममात्र के आकार | 1.1 | 1.4 | 1.7 | 2 | 2.4 | 2.8 | 3.5 | 4 | 4.8 | 5.3 | 6.4 | 7.5 | 8.8 | 10 | |||
| ग्रेड ए 10। | मिन 1999। | 0.98 | 1.28 | 1.58 | 1.88 | 2.28 | 2.68 | 3.35 | 3.85 | 4.65 | 5.15 | 6.22 | 7.32 | 8.62 | 9.82 | |||
| मैक्स 2019। | 1.22 | 1.52 | 1.82 | 2.12 | 2.52 | 2.92 | 3.65 | 4.15 | 4.95 | 5.45 | 6.56 | 7.68 | 8.98 | 10.18 | ||||
| ग्रेड ख 10। | मिन 1999। | - | - | - | - | - | 2.6 | 3.26 | 3.76 | 4.56 | 5.06 | 6.11 | 7.21 | 8.51 | 9.71 | |||
| मैक्स 2019। | - | - | - | - | - | 3 | 3.74 | 4.24 | 5.04 | 5.54 | 6.69 | 7.79 | 9.09 | 10.29 | ||||
| k1 | मिन 1999। | 0.7 | 0.9 | 1.1 | 1.3 | 1.6 | 1.9 | 2.28 | 2.63 | 3.19 | 3.54 | 4.28 | 5.05 | 5.96 | 6.8 | |||
| r | मिन 1999। | 0.1 | 0.1 | 0.1 | 0.1 | 0.1 | 0.2 | 0.2 | 0.25 | 0.25 | 0.4 | 0.4 | 0.6 | 0.6 | 0.6 | |||
| s | max=नाममात्र के आकार | 3.2 | 4 | 5 | 5.5 | 6 | 7 | 8 | 10 | 11 | 13 | 17 | 19 | 22 | 24 | |||
| ग्रेड ए 10। | मिन 1999। | 3.02 | 3.82 | 4.82 | 5.32 | 5.82 | 6.78 | 7.78 | 9.78 | 10.73 | 12.73 | 16.73 | 18.67 | 21.67 | 23.67 | |||
| ग्रेड ख 10। | मिन 1999। | - | - | - | - | - | 6.64 | 7.64 | 9.64 | 10.57 | 12.57 | 16.57 | 18.48 | 21.16 | 23.16 | |||
| पेंच धागा | (M18) | M20 | (M22) | M24 | (M27) | M30 | (M33) | M36 | (M39) | M42 | (M45) | M48 | (M52) | ||||
| d | |||||||||||||||||
| P | स्वरक उतार-चढ़ाव | 2.5 | 2.5 | 2.5 | 3 | 3 | 3.5 | 3.5 | 4 | 4 | 4.5 | 4.5 | 5 | 5 | |||
| a | मैक्स 2019। | 7.5 | 7.5 | 7.5 | 9 | 9 | 10.5 | 10.5 | 12 | 12 | 13.5 | 13.5 | 15 | 15 | |||
| c | मिन 1999। | 0.2 | 0.2 | 0.2 | 0.2 | 0.2 | 0.2 | 0.2 | 0.2 | 0.3 | 0.3 | 0.3 | 0.3 | 0.3 | |||
| मैक्स 2019। | 0.8 | 0.8 | 0.8 | 0.8 | 0.8 | 0.8 | 0.8 | 0.8 | 1 | 1 | 1 | 1 | 1 | ||||
| दा 1। | मैक्स 2019। | 20.2 | 22.4 | 24.4 | 26.4 | 30.4 | 33.4 | 36.4 | 39.4 | 42.4 | 45.6 | 48.6 | 52.6 | 56.6 | |||
| डीडब्ल्यू 2019। | ग्रेड ए 10। | मिन 1999। | 25.3 | 28.2 | 30 | 33.6 | - | - | - | - | - | - | - | - | - | ||
| ग्रेड ख 10। | मिन 1999। | 24.8 | 27.7 | 29.5 | 33.2 | 38 | 42.7 | 46.5 | 51.1 | 55.9 | 59.9 | 64.7 | 69.4 | 74.2 | |||
| e | ग्रेड ए 10। | मिन 1999। | 30.14 | 33.53 | 35.72 | 39.98 | - | - | - | - | - | - | - | - | - | ||
| ग्रेड ख 10। | मिन 1999। | 29.56 | 32.95 | 35.03 | 39.55 | 45.2 | 50.85 | 55.37 | 60.79 | 66.44 | 71.3 | 76.95 | 82.6 | 88.25 | |||
| k | नाममात्र के आकार | 11.5 | 12.5 | 14 | 15 | 17 | 18.7 | 21 | 22.5 | 25 | 26 | 28 | 30 | 33 | |||
| ग्रेड ए 10। | मिन 1999। | 11.28 | 12.28 | 13.78 | 14.78 | - | - | - | - | - | - | - | - | - | |||
| मैक्स 2019। | 11.72 | 12.72 | 14.22 | 15.22 | - | - | - | - | - | - | - | - | - | ||||
| ग्रेड ख 10। | मिन 1999। | 11.15 | 12.15 | 13.65 | 14.65 | 16.65 | 18.28 | 20.58 | 22.08 | 24.58 | 25.58 | 27.58 | 29.58 | 32.5 | |||
| मैक्स 2019। | 11.85 | 12.85 | 14.35 | 15.35 | 17.35 | 19.12 | 21.42 | 22.92 | 25.42 | 26.42 | 28.42 | 30.42 | 33.5 | ||||
| k1 | मिन 1999। | 7.8 | 8.5 | 9.6 | 10.3 | 11.7 | 12.8 | 14.4 | 15.5 | 17.2 | 17.9 | 19.3 | 20.9 | 22.8 | |||
| r | मिन 1999। | 0.6 | 0.8 | 0.8 | 0.8 | 1 | 1 | 1 | 1 | 1 | 1.2 | 1.2 | 1.6 | 1.6 | |||
| s | max=नाममात्र के आकार | 27 | 30 | 32 | 36 | 41 | 46 | 50 | 55 | 60 | 65 | 70 | 75 | 80 | |||
| ग्रेड ए 10। | मिन 1999। | 26.67 | 29.67 | 31.61 | 35.38 | - | - | - | - | - | - | - | - | - | |||
| ग्रेड ख 10। | मिन 1999। | 26.15 | 29.16 | 31 | 35 | 40 | 45 | 49 | 53.8 | 58.8 | 63.1 | 68.1 | 73.1 | 78.1 | |||

पेंच आ बोल्ट कें व्यास कें नापय कें लेल जे करय कें जरूरत छै, ओ छै एक तरफ बाहरी धागा सं दोसर तरफ बाहरी धागा तइक कें नापूं. एहि मापक प्रमुख व्यास कहल जाइत अछि |
एकटा छोट सन व्यास सेहो अछि जकरा अहाँ एक सँ दोसर दिस नीचाँ नाप कऽ नापि सकैत छी ।
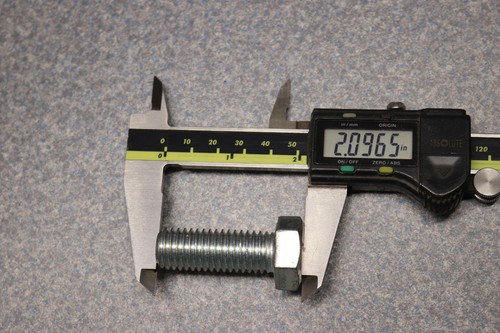
जखन लंबाई कें माप कें बात होयत छै, तखन प्रक्रिया सरल होयत छै जखन तइक अहां कें याद होयत छै की अहां कें होबाक चाही की अहां कें माथ कें लंबाई कें हिस्सा कें रूप मे नापबाक चाही या नहि. अधिकांश मामला मे सब बोल्ट आ पेंच हेड टाइप के संग या त ऊपर या नीचा।
यदि समतल सिर कें निचला भाग पर छै, तखन माथ कें ओय पेंच या बोल्ट कें लंबाई मे नहि नापबाक चाही जेकर उपयोग अहां क रहल छी. यदि दोसर दिस, फ्लैट माथक ऊपरी भाग पर अछि, तखन ओकर लंबाई कें सही ढंग सं निर्धारित करय कें लेल बाकी बोल्ट या पेंच कें साथ माथ कें नापबाक चाही.
बोल्ट आकार चुनबा काल की विचार करबाक चाही, अहाँकेँ उपयोग करबाक चाही?
दुर्भाग्यवश, कोनों सरल समीकरण नहि छै जे अहां कें समझय मे मदद कयर सकय छै या पता लगा सकय छै कि प्रत्येक देल गेल प्रोजेक्ट मे अहां कें कतेक बोल्ट कें उपयोग करबाक चाही. परिणामस्वरूप, विभिन्न प्रकार कें अलग-अलग कारक छै जेकरा अहां कें बोल्ट कें आकार कें निर्णय लेवा कें समय ध्यान मे रखनाय आवश्यक होयत, अहां कें उपयोग करनाय चाहय छै.
कारक 1: बोल्ट आकार आवश्यकताएँ
बोल्ट चुनला पर किछु एहन मामला अछि जे सरल अछि कारण जे वस्तु अहाँ बनेबाक प्रयास कए रहल छी ओहि मे सेट निर्देश अछि आ ओहि निर्देशक हिस्सा मे बोल्ट आकार शामिल अछि । ऐन्हऽ मामला म॑, आपने क॑ हमेशा वास्तविकता के रूप म॑ वर्णित बोल्ट आकार के उपयोग करलऽ जाय कि जे भी निर्देश न॑ निर्देश के निर्माण करलकै ओकरा परियोजना लेली ताकत के संदर्भ म॑ मापलऽ जाय आरू ई निर्धारित करलऽ जाय कि ई मापनऽ के आधार प॑ फास्टनर लेली कोन-कोन उद्घाटन छोड़लऽ जाय ।
अगर अहां कोनो प्रोजेक्ट के नबका सं शुरू केने छी हालांकि अहां एतेक भाग्यशाली नहि होएब जे सिर्फ एहि लेल सही बोल्ट के साइज मिल सकय जे कियो आओर अहां के कहने छथिन्ह जे ओ साइज की अछि. बल्कि अहां के कईटा आओर कारक पर विचार करय पड़त.
कारक २: मोटाई २.
जखन बोल्ट के सही आकार चुनय के बात होयत अछि त अहां के भाग्यशाली स्थिति में भ सकैत अछि जे ओ सामग्री के एक संग बान्हय के कोशिश क सकय जे पहिने सं एकटा सेट मोटाई अछि. यदि इ बात छै तखन अहां कें कोशिश करबाक चाही की बोल्ट कें आकार प्राप्त करूं जे अहां कें ओय सामग्री कें सही ढंग सं जकड़य मे मदद करतय. सामान्यतया, एकरऽ काम करै के तरीका ई छै कि बोल्ट व्यास सामग्री के मोटाई के 1.5-2.5 गुना होबाक चाही । मुदा, एहि प्रकारक माप एहन मामला मे काज नहि क सकैत अछि जतय अहां बहुत पतला या बहुत मोट सामग्री सं निपट रहल छी.
कारक 3: बोल्ट के संख्या
स्वाभाविक छै कि आहाँ जे बोल्ट के प्रयोग करी रहलऽ छियै ओकरऽ संख्या भी अपनऽ उपयोग करी रहलऽ बोल्ट के आकार म॑ भारी अंतर के कारण बन॑ वाला छै । एकरऽ कारण ई छै कि अधिक संख्या म॑ बोल्ट के मतलब छै कि फास्टनर प॑ रखलऽ गेलऽ घर्षण आरू दबाव क॑ बाध्य करी सकै छै जे अधिक फास्टनर छै । ई सुरक्षा केरऽ बात भी छै, कैन्हेंकि ऐन्हऽ मामला म॑ जहाँ एक स॑ अधिक बोल्ट छै, अगर वू बोल्ट फेल होय जाय छै त॑ दोसरऽ बोल्ट सब कुछ क॑ जगह प॑ रखै छै ।
अनेक बोल्ट कें मतलब इहो होयत कि अहां कें छोट बोल्ट कें आकार कें उपयोग करय कें जरूरत भ सकय छै मुदा सब किछ सुरक्षित करय कें लेल एकटा पैघ मात्रा मे बोल्ट कें.
कारक ४: ताकत २.
प्रत्येक बोल्ट कें एकटा ग्रेड छै जे ओकर ताकत कें परिभाषित करयत छै. अधिक ताकत कें लेल, एकटा बोल्ट कें सामान्य रूप सं या त अलग-अलग सामग्री होयत या उच्च व्यास होयत. अहां कें अपन परियोजना मे जे ताकत कें आवश्यकता होयत छै आ उपकरण या निर्मित उत्पाद कें जे शर्तक कें आवश्यकता होयत छै, ओकर आधार पर अहां कें बोल्ट कें सामग्री आ व्यास मे बदलाव करय कें होयत ताकि सही ताकत भेट सकय जे अहां कें परियोजना कें आवश्यकताक कें संतुलित करय मे मदद करतय.
कारक 5: धागा सगाई
थ्रेड एंगेजमेंट विशेष रूप सं महत्वपूर्ण होयत छै जखन अहां इ सुनिश्चित करय चाहय छी की अहां कें बन्धन कोनों DIY प्रोजेक्ट मे धारण करय वाला छै. सामान्यतया, सही थ्रेड सगाई चुनय कें लेल अहां कें इ याद रखनाय कें जरूरत होयत छै की थ्रेड सगाई दू गुना होयत छै जे अहां कें द्वारा उपयोग कैल जा रहल छै. अधिकांश सामग्री के लिये। मुदा, जे अहाँक उपयोगक सामग्रीक आधार पर भिन्न भ' सकैत अछि.
जरूरत स छोट बोल्ट के प्रयोग करब त की होयत?
सामान्यतया, छोट बोल्ट कें मतलब अधिक आराम कें नुकसान होयत जे तनाव कें नुकसान कें कारण भ सकय छै. तनाव कें मात्रा कें परिभाषित करय कें लेल बोल्ट कें आकार आवश्यक छै जे लागू कैल जा सकय छै. बोल्ट व्यास या बोल्ट सामग्री तनाव कें मात्रा कें प्रभावित कयर सकय छै जे फास्टनर पर लगायल जा सकय छै. एकरऽ मतलब ई भी होतै कि आवश्यक क्लैंपिंग बल क॑ छोटऽ बोल्ट स॑ कवर नै करलऽ जाय वाला छै जेकरा आपने उपयोग करै के विकल्प चुनलऽ छै । एकरऽ मतलब ई भी होय सकै छै कि दीर्घकाल म॑ आपनो प्रोजेक्ट खराब होय सकै छै, कैन्हेंकि ई ठीक स॑ नै बनी गेलऽ छेलै ।
निष्कर्ष
जखन सही बोल्ट आकार चुनबाक बात अबैत अछि तखन कोनो सरल समाधान नहि अछि । अनेक अलग-अलग कारक छै जेकरा पर सामग्री सं ल क ओय वातावरण कें लेल विचार करय कें जरूरत छै, जेकरा मे फास्टनर रखल जैतय, ओकर लंबाई, व्यास आ आकार कें लेल. व्यक्तिगत स्तर पर इ सबटा अपेक्षाकृत छोट पैरामीटर परिभाषित घटक भ सकय छै की अहां सही बोल्ट आकार कें चयन करय छी या नहि जे वास्तव मे अहां कें प्रोजेक्ट कें एक संगे रख सकय छै. परियोजना कें सही ढंग सं बोल्ट करनाय इ सुनिश्चित करय कें दिशा मे सब सं महत्वपूर्ण कदम भ सकय छै कि निर्माण कें साथ भविष्य मे कोनों समस्या नहि होयत जे अहां कें आपातकालीन स्थिति सं निपटय कें लेल छोड़ि सकय छै.
फास्टनर के तलाश में छी?
आया फास्टनर कें व्यापक फास्टनर कैटलॉग ब्राउज़ करय कें लेल नीचा क्लिक करूं, जेकरा मे उच्च-गुणवत्ता वाला पेंच, बोल्ट, वाशर, आ नट्स उत्पाद शामिल छै.


दूरभाष: +86-311-85870676।

व्हाट्सएप/वेचैट: +8615823215841।

ईमेल: sales@ayafasteners.com।

पता: हेबेई प्रांत, चीन


